
オランダの販売代理店は、前四半期に返品クレームを記録した。460mlのクラフトスープボウルを900Wで90秒間使用した後、リムシールを越えて漏れた。容器は、そのレストランチェーンが前年に購入した電子レンジ対応のボウルと見た目は同じで、板紙も同じグレードだった。違いはライナーで、失敗は予想できた。 クラフトスープ容器は電子レンジ対応 これはラミネート仕様の問題であり、顧客のキッチンでは発見されず、購入段階でそのように処理する必要があります。
クラフトスープ容器の電子レンジ対応を実際に制限しているものは何ですか
ラミネートフィルムが制限要素です。板紙の剛性と印刷品質は再加熱温度では変化しませんが、ポリオレフィンライナーが柔らかくなると容器が破損します。電子レンジでの加熱可能性は、フィルムの耐熱性、ヒートシール接着保持力、および熱い食品を模したものの下での移行順守という 3 つの測定可能な特性によって決まります。
電子レンジ対応性とは、充填した容器を家庭用電子レンジで、漏れ、層間剥離、目に見える変形、または規制の移行限界を超えるコーティング物質の放出なしに、規定のデューティサイクルで加熱できる能力のことです。
クラフト スープ ボウルは、次の 4 つの物理的現実があるため、電子レンジの使用に要求が厳しいケースです。
- スープ内の水は、700 ~ 900 W サイクルの最初の 60 ~ 90 秒以内に 100°C に達します。
- 脂肪または油が豊富な相は水よりも速く加熱し、表面に 120 ~ 150 °C のマイクロゾーンを形成することがあります。
- 液体ラインのすぐ上のフィルムには、凝縮した蒸気と放射ホットスポットが見られるため、最初に軟化するゾーンになります。
- 蓋のリムシールは板紙のリムよりも膨張するため、フィルムが最も弱い箇所にシール応力が正確に加わります。
これら 4 つの点は、原材料データシートだけでは十分ではない理由を説明しています。完成した容器は再加熱テストする必要があります。
ポリエチレンのラミネート限界: 軟化、層間剥離、漏れ
ポリエチレン (PE) ラミネートは、スープ容器が通常の再加熱時に到達する温度よりも低い 95 ~ 105 °C の範囲で軟化するため、熱いスープには電子レンジでの使用には適していません。 LDPE は、低温でヒートシールし、棚上の湿気を遮断するため、冷間および常温梱包用のデフォルトのライナーです。しかし、マイクロ波エネルギーの下では、フィルムが弛緩し、縁のクラフトボードから引き離され、毛細管現象によって露出した紙の端にスープが吸い込まれます。
これについては、販売代理店のテクニカルシートで明確に説明されています。広く使用されている使い捨て品のセレクターでは、内側のコーティングが PE の場合、蓋付きのクラフト スープ容器を「電子レンジ不可」としてリストし、ポリプロピレンベースの電子レンジ可の容器を別の耐熱クラスとしてグループ化しています。溶融物特性によって分類が説明されます。
| プロパティ | LDPE(ポリエチレン) | PP(ポリプロピレン) |
| フィルムの溶融範囲 | 105~118℃ | 160~165℃ |
| 軟化開始 | 95~105℃ | 約140℃ |
| クラフトスープボウルの一般的なコーティング重量 | 12~20gsm | 12~20gsm |
| スープ沸騰時(100~110℃)の挙動 | 柔らかくなり剥離する可能性があります | 安定しており、シールはそのまま残ります |
| 電子レンジで作る温かいスープのおすすめ | 推奨されません | おすすめ |
700 W で 2 分間かけて 5°C から 90°C のコアまで再加熱すると、ヘッドスペースのライナー温度は 110 ~ 120°C に達し、LDPE の軟化点を超えることがあります。したがって、目に見える漏れが現れる前にフィルムの剥離が発生する可能性があり、欠陥のあるボウルが冷水充填テストに合格することが多いのはこのためです。
層間剥離が始まると、バリアはなくなります。ボウルはクラフト繊維に湿気を吸い上げ、剛性を失い、数秒以内に底の半径から漏れる可能性があります。 「ショートバースト」も、ホットスポットが移動し、最も弱いシールが故障点を決定するため、信頼性が低くなります。
このグラフは、一般的な食品と接触するフィルムの実際の熱上限を比較しています。沸騰したスープの上に明確なマージンを提供できるのはポリプロピレンだけです。
ポリプロピレンラミネートにより電子レンジの天井温度を 140°C まで延長
ポリプロピレン (PP) ラミネートは電子レンジ対応のソリューションです。 PP フィルムは 160 ~ 165 °C で溶け、機械的剛性は約 140 °C まで維持されるため、スープの再加熱に使用できる実用的な電子レンジ全体が破壊点未満に留まります。 12 ~ 20 gsm の押出コーティングされた PP は食品グレードのキャストクラフトによく接着し、強力な蓋シールを形成し、高出力の破裂時にも軟化しません。
低臭ポリプロピレン化合物は、食品に接触する電子レンジ対応製品向けに特別に開発されており、この技術は使い捨て製品業界では成熟しています。パフォーマンスの違いは、購入者が確認できる 3 つの仕様に現れます。
PP は再加熱温度でも堅いままであるため、リムシールは剥離強度を維持し、板紙は乾燥した状態を保ちます。これが、責任あるサプライヤーがライナーがPPまたは同等の耐熱代替品である場合にのみボウルに「電子レンジ可能」とラベルを付ける理由であり、PE裏地のボウルが冷蔵展示と周囲での短期間の使用に限定される理由です。
製品仕様にライナーポリマーの名前が記載されていない場合は、直接お問い合わせください。 「クラフトボウル」だけでは電子レンジの性能については何もわかりません。 「PP裏地クラフトスープボウル」は、温め直し用に設計された容器であることがわかります。
スープ容器の電子レンジの安全性を検証する試験プロトコル
容器は、フィルム証明書ではなく、完成品の再加熱テスト後にのみ電子レンジ使用可能であると認定されます。以下のプロトコルには約 40 分かかり、通常のキッチンラボ機器を使用し、各ステップで調達ファイルに入れることができる数値が生成されます。
- 再加熱サイクル。 5℃のスープを容器に定格容量まで満たし、650 Wで2分半加熱します。ラベルに高出力対応が記載されている場合は900 Wで2分加熱します。
- 表面マッピング。 赤外線プローブで内壁の温度を直ちに測定し、リムと底部の半径での膨れ、カール、またはフィルムの剥離を記録します。
- 漏れチェック。 容器を白いトレイの上で5分間逆さにして置きます。外壁やトレイに液滴が付着すると、容器の破損の原因となります。
- シール保持。 加熱前後のリムシール剥離力を測定します。ポストヒート値は初期値の 80% を超えていなければなりません。
- 移住。 全体的な移行テストを 3% 酢酸中で 100°C で 60 分間実行します。結果は 10 mg/dm2 未満にとどまらなければなりません。
| チェックポイント | 方法 | 合格限度額 |
| 視覚的な完全性 | 650 W 再加熱、5℃から 2.5 分 | 膨れ、剥がれ、縁の上のカールがない |
| 漏れチェック | 再加熱後5分間ひっくり返します | 外壁やトレイに液体が見えない |
| シール保持力 | 再加熱後の剥離力 | 初期力の少なくとも 80% |
| 全体的な移行 | 3%酢酸、100℃、60分 | 10mg/dm2未満 |
完成した容器、コーティング膜、ワット数、時間、充填温度、および模擬物質の名前を記載したテストレポートをサプライヤーに依頼してください。 「原材料をテスト済み」と記載されているレポートは、ボウルが製造されたものであることを確認していません。
電子レンジ対応のスープ容器の調達: RFQ に何を書くべきか
仕様では、ボードだけでなく、ライナーポリマーの名前を指定する必要があります。リクエストに「押出 PP ライナー、食品グレードのクラフトボード、コーティング重量 12 ~ 20 gsm、900 W で 3 分間検証」と記入し、水性模擬剤中 100°C で全体の移行量が 10 mg/dm2 未満であることを要求します。パッケージが印刷されている場合は、ラベルのアートワークだけでなく、製図にも「PP裏地付き、電子レンジ可」と記載してください。
社内でラミネートとカップ成形を管理しているサプライヤーは、コーティングの重量を成形ダイやシール工具に合わせることができます。これが、3 分間耐えられるボウルとリムで破損するボウルを分ける主な変数です。 Xuancheng Bo Site Commodity Co., Ltd. (papercup-factory.com) では、クラフト スープ ボウルと持ち帰り用容器が同じ押出ラミネート制御の下で製造されているため、フィルムの種類とコーティングの重量は、テスト用に出荷される同じサンプルに記録されています。
- ライナーポリマーを明記してください: 電子レンジ対応の場合は PP、ボウルが冷蔵展示用の場合は PE のみ。
- パックに印刷するワット数で完成品の再加熱テストを要求します。
- 水性模擬剤中 100°C での全体的な移行データを要求します。
- 蓋シールの工具がコーティングの重量に適合していることを確認してください。
- 小売パックを出荷する場合は、生産ロットの剥離力サンプリングを依頼してください。
ホットスープ プログラムの場合は、完成した形状をすでに検証している生産ラインを選択してください。電子レンジ対応の使い捨てクラフト紙スープボウル(紙蓋付き)は、この仕様クラスの参考品目です。同じ工場ファミリーの PE 裏地付きボウルは、デリの陳列や冷蔵保存に最適です。電子レンジ対応を謳ってはいけません。
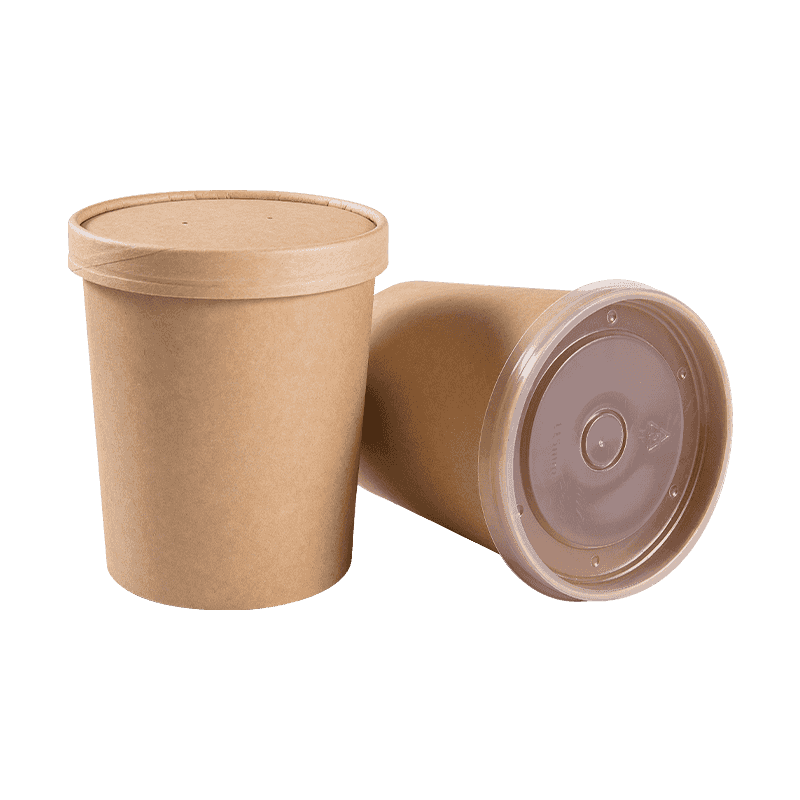 電子レンジ対応クラフト紙スープボウル 紙蓋付き このクラフト紙ボウルは、電子レンジ対応のホットスープ包装の基準として位置付けられており、密封用の紙カバーと滑らかな縁が付いています。使い捨ての生分解性オプションを求める、検証を重視する購入者に適しています。 製品を見る→
ラミネート加工と電子レンジの安全性に関するよくある質問
PE張りのクラフトスープ容器は短時間でも電子レンジに入れられますか?
いいえ、30 秒のバーストにより食品の平均温度は PE 軟化点未満に保たれますが、マイクロ波のホットスポットにより、ヘッドスペースまたは底部半径でフィルムが 100°C を超える可能性があります。漏れは最も弱いシールで発生するため、短いサイクルでは生産ロット全体にわたって確実に安全であるとは限りません。
PP裏地のスープ容器は実際にどのくらいの温度に耐えることができますか?
正しく製造された PP 裏地付きクラフト スープ容器は、内部フィルム温度約 140°C までバリアとシールの完全性を維持します。これは、液体の沸騰や脂肪のホットスポットを含む、650 ~ 1000 W の家庭用オーブンでの 2 ~ 3 分の再加熱サイクルをカバーします。
PLA ライニングは電子レンジでの熱いスープの使用に安全ですか?
いいえ、ポリ乳酸フィルムの熱たわみ温度は 55°C 近くで、スープの沸点よりもはるかに低いです。 PLA 容器は冷たい料理や賞味期限の短い料理に適しています。 PP の電子レンジの代替品ではありません。
電子レンジ対応を主張するためにサプライヤーはどのような証拠を提供する必要がありますか?
容器、コーティングフィルム、ワット数、時間、充填温度、および移行模擬物質の名前を記載した完成品テストレポート。全体的な移行量は 100°C で 10 mg/dm2 未満にとどまる必要があり、サプライヤーは生産ロットからシールの剥離力をサンプリングする必要があります。
クラフトスープ容器は電子レンジ対応 is decided at the coating extruder, not in the cup-forming press. Specify PP for hot-soup duty, verify with a finished-article reheat test, and keep PE-lined bowls for cold programs.


 +86-0563-8029081

 +86-0563-8029081
 安徽省宣城市景徳国新橋開発区三渓路12号。
